
Nýjustu vörur




Hafðu samband við okkur
- maxmach@qq.com
- +8618929305501
- Merki: +86 139 5718 7162

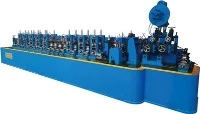
Valsverkslína fyrir beina pípumyndun 200×10
Sjálfvirk framleiðslulína fyrir rafsoðnar beinsaumar rör TMAðalbreyta: 1. Gerð: LW 200 x 200 x 10 2.Helstu eiginleikar línunnar: Kröfur um hráefni: 2.1 Kröfur fyrir hráefni: 2.1.1. Hráefni verða að uppfylla gæðastaðla: aðal GB staðalinn, sem og...
Lýsing
Sjálfvirk framleiðslulína fyrir rafsoðnar beinsaumar rör
TMain færibreyta:
1.Módel:LW200x200x10
2. Helstu eiginleikar línunnar: Kröfur um hráefni:
2.1 Kröfur um hráefni:
2.1.1. Hráefni verða að vera í samræmi við gæðastaðla: aðal GB staðalinn, auk einstakra JIS og DIN vísa.
Togstyrkur: hámark. 550 MPa;
Afrakstursstyrkur: hámark. 350 MPa
2.1.2. Pípuframleiðsluhraði: 10 ~ 35m/mín
2.1.3. Pípuveggþykkt: 3~10mm (fyrir stál Q345B Minna en eða jafnt og 8mm, fyrir pípustærð 200*200 ætti að nota efni sem er ekki sterkara en Q235)
2.1.4. Hraði stálfyllingar í efnisfóðrunarhluta: 10 m/mín
2.1.5. Fóðurhraði í mótunarhluta: 8 m/mín
2.1.6. Suðuhraði: 10~35m/mín
2.1.7. Pípulengd: 6-12 m
2.1.8. Breidd ræma: 300~800 mm
2.1.9. ytra þvermál ræma: 1300~2000 mm
2.1.10. innra þvermál ræmunnar: Ø610, Ø760 mm (með fóðringum á afrúllutromlu)
2.1.11. Þyngd ræmunnar: Minna en eða jafnt og 15t
2.1.12. Úrval röra framleitt:
Heildartími til að endurstilla búnað úr einni píputærð í aðra pípustærð ætti ekki að vera lengri en ein klukkustund.
|
Tegund |
Mál (mm) |
Þykkt (mm) |
Samræmisstaðall |
Stálgráða |
|
Ferkantað rör |
80*80-200*200 |
3-10(Q345B Minna en eða jafnt og 8mm) |
DIN59411 GB6728-2002 |
Q195-Q345 |
|
Rétthyrnd pípa |
80*100-100*220 |
3-10 (Q345B Minna en eða jafnt og 8 mm) |


2.2 Kröfur um aflgjafa:
Netafl: spenna 380V (±10%), tíðni 50 Hz
Afl stýrirásar: spenna 110V, tíðni 50Hz
Vinnustefna: samkvæmt leiðbeiningum neytenda
Uppsett afl: 2000 kW
3. Framleiðslutækni:
Setja ræmuna upp á rúllugeymslusvæðið, flytja ræmuna frá svæðinu til afvindarans með því að nota hleðslukerru → setja og miðja ræmuna á afrækjuna, fylla byrjun ræmunnar í ræmamatarann → teikna og rétta ræmuna með réttri -teiknivél → klippa og tengja byrjun ræmunnar við enda ræmunnar í geymsluna → fóðrun fyrri ræmubúnaðarins → að færa rörmylluna með ræmum í gegnum geymslueininguna → mynda ræmuna í pípueyðina á mótunarhluta myllunnar → suða pípuna í suðuhluta myllunnar með smásuðu → fjarlægja suðustreng úr beina saumanum pípunnar í suðuherberginu hlutar myllunnar → kæling á soðnu beinu saumahlutanum í kælingu í beinni suðuhluta → pípurinn inn í pípu í kvörðunar- og réttingarhluta verksmiðjunnar → skera pípuna í ákveðna lengd með skurðarbúnaði → flytja fullbúna pípuna í sjálfvirka pökkunarvél með úttaksrúllufæri → sjálfvirk myndun á búnti af pípum og binding málmbúntbandsins með því að nota handvirkt pneumatic reimabandsvél í fleytivélina, í flutningsvélina í fleytivélinni, rörabúntinn á geymslustað með snúningsbúnaði til að flytja og geyma rör.
Línan er knúin og stjórnað af rafmagnstöflum og mótorum, hefur vökvakerfi, þar á meðal vökvastöð, pneumatic kerfi og fleytigjafakerfi.
Myndun, kvörðun og rétting efnisins í sjálfvirkri pípuframleiðslulínu á sér stað með því að nota valsbúnað.
4. Lýsing og samsetning helstu þátta línunnar:
4.1. Rúllugeymslusvæði:notað til að setja ræma á hana og geyma hana þar til ferlið við að hlaða ræmunni í afvindarann hefst. Til að tryggja stöðugt ferli er mikilvægt að nota að minnsta kosti 2 síður.
úr málmi
15 tónn
2 stykki
4.2. Hleðslukörfu:tryggir flutning á ræmu frá rúllugeymslusvæðinu og fóðrun í afrúllutromlu.
málmgrind sem hreyfist meðfram teinum með rafdrifinu, ræman er studd af burðarrúllum, kerran er lyft með vökvahylki
|
Lyftingaraðferð |
Vökvahólkur, stöng Ø 150 |
|
Burðargeta |
Minna en eða jafnt og 15 tonn |
|
Vél fyrir hreyfingu |
1,5 kW með innbyggðum mótor-gírkassa |
4.3. UNCOILER:miðja og vinda ofan af ræmunni og setja hana inn í ræmamatarann í rétta-teiknivél.
|
Uppbygging |
Einleikja afsnúningur, skaftblöðin eru losuð meðfram leiðarablokk |
|
Dreifðu drifið |
Vökvahólkur, stöng Ø 125 |
|
Umfang þjöppunar og stækkunar skaftsblaðanna |
-40 mm~+20 mm |
|
Losaðu drifið |
vökva |
|
Burðargeta |
Minna en eða jafnt og 15 tonn |
|
Snúningsdrif |
rafmótor 3 kW |
|
Stuðningsstandur fyrir afróluskaft |
|
4.4. Rétt-teiknivél með strimlamatara: veitir strimlafóðrun og réttingu í línunni.
Hönnun: málmbygging, samanstendur af lóðréttri rúllu, gúmmíhúðuðu þrýstivals, útdraganlegu borði til að beygja upphaf ræmunnar, fóðrun og réttunarrúllum, svo og drifi þeirra.
4.5.Csuðu:notað til að klippa nákvæmlega enda á fyrri og byrjun nýju ræmanna og tengingar þeirra við hvert annað með suðu.
Hönnun: málmbúnaður sem samanstendur af vökvaklippum, matarrúllum, þrýstiplötu, jöfnunarbúnaði og borði til að suða enda einnar og byrjun annars ræmur.
|
Nafn |
Einkennandi |
|
Möguleg ræmabreidd |
300-800 mm |
|
Vökvakerfi klippidrif |
vökva |
|
Suðuþykkt |
2,5-10 mm |
|
Skæri gerð |
Mitra skorið |
|
Tegund suðu |
Hálfsjálfvirk suðu í koltvísýringsumhverfi |
|
Þrýstivalsdrif |
rafmótor 2,2 kW |
|
Efni til skurðarhnífs |
6CrW2Si |
4.6. Lárétt spíral geymsla:safna og útvega ræmur til að tryggja stöðugt ferli allrar línunnar á þeim augnablikum sem sameining og suðu ræmur við hvert annað.
Framkvæmd: málmbygging sem samanstendur af ytri ræmamatara og innri spíralsöfnunarbúnaði.
|
Strip fóðrunarhraða inn í drifið |
20~80m/mín |
|
Mótorafl í fóðri |
DC 55 kW |
|
Rafgeymir mótor |
rafmótor, 13 stk x 7,5 kW |
|
Geymsla ytra þvermál |
10 m |
|
Lágmarks og hámarks ræma lengd |
1000-1800 m |
4.7. Sjálfvirk pípumylla þar á meðal mótunar-, suðu-, kælingu-, stærðar- og jöfnunarhluta.
Helstu þættir sjálfvirkrar pípumylla:
Tæknilegar breytur og rekstrareiginleikar sjálfvirku pípumyllunnar:
-sjálfvirk röramylla framleiðir kalt snið á ræmum með því að nota rúllubúnað beint inn í sniðið.
- í 1. hluta opinnar sniðs eru fyrstu 2 standarnir, sem samanstanda af efri og neðri láréttum rúllum, sem samtímis mynda sniðsræma. Þriðji standurinn er lóðréttur standur með hliðarrúllum sem ekki eru drifnar. Þegar pípumylla er endurbyggð í aðra pípustærð færist valsbúnaðurinn langsum eftir ás rúllanna; það er engin þörf á að skipta um rúllubúnað.
- Fjórir standarnir í 2. prófílhlutanum eru af svipaðri hönnun og standarnir í 1. prófílhlutanum.
- Búrin á lokaða sniðhlutanum og soðnu búrinu eru einnig endurstillt sjálfkrafa, það er engin þörf á að skipta um rúllubúnað.
- stærðar- og jöfnunarstandar eru einnig endurstilltir sjálfkrafa án þess að skipta um rúllubúnað.
4.8.Orbital tvöfaldur diska skeri
Tilgangur: Sagin er notuð til að klippa allar stærðir af ferhyrndum og rétthyrndum prófílrörum með mikilli nákvæmni í sjálfvirkri stillingu. Hönnunin notar stjórnkerfi og vélrænan hluta af mikilli nákvæmni framleiðslu. Orbital skurðarbúnaðurinn hefur kosti mikillar skurðarnákvæmni, hás skurðarhraða. Endarnir á rörunum eftir klippingu eru ekki með burrs.
Tæknilýsing:
|
Úrval af stærðum af skornum rörum |
ferningur – 80x80 – 200x200 mm rétthyrnd – 80x100 – 100x220 mm |
|
Lengd skorinna röra |
4~12m |
|
Skurð nákvæmni |
0~3mm á 12m |
|
Orbit drif |
Servómótor 35,6 kW |
|
Matardrif til að skera skífuhnífa |
1,9 kW x 2 stk. |
|
Hámarkslínuhraði meðan á sagi stendur |
40 m/mín |
|
Gerð og fjöldi pípuklemma |
pneumatic að upphæð 4 blokkir, notaðu alhliða klemmuform fyrir allar píputærðir. Engin þörf á að skipta um löst |
|
Ytra þvermál diskablaðs |
350 mm |
4.9.Úttaksrúlluborð
Tilgangur: Úttaksrúllan flytur rörið eftir að hafa verið skorið í sjálfvirka pökkunarvél, fleygir gölluðu rörinu, stöðvar rörið eftir að það er flutt og áður en það er flutt í umbúðir.
Tæknilýsing:
Úttaksrúlluborðið er soðið málmbygging með drifrúllum. Rúllufæribandið er búið búnaði til að losa gallaða pípu, búnað til að leiða rörið inn í umbúðavélina og búnað til að stöðva rörið. Lagnabúnaðurinn er dempari á enda rúlluborðsins sem stöðvar rörið og dempar allan titring frá stoppi í gegnum vökvakerfi. Lengd rúlluborðsins er 25m. Afl rúlluborðsmótorsins er 5,5 KW.
4.10.Sjálfvirk pökkunarvél
Tilgangur: sjálfvirk söfnun og lagning röra í poka, handvirk pökkun pípupoka.
Hönnun: Vélin samanstendur af pípufóðrunarbúnaði, keðjuflutningsbúnaði, pípulagsjöfnunarbúnaði og pípustaflabúnaði, fleyti-tæmingarbúnaði og færiböndum.
Lýsing á ferli:
- Pípurnar eru færðar meðfram keðjufæribandi frá úttaksrúlluborðinu með rafmótor. Keðjufæribandið flytur rörin að jöfnunarbúnaðinum, þar sem rörin eru jöfnuð.
- Eftir að tölvan lýkur við að safna rörunum í lag og laginu er lokið mun þrýstibúnaðurinn ýta rörunum í átt að stöflunartækinu. Staflabúnaðurinn safnar nauðsynlegum fjölda röra í lag. Fullbúið lag er sett á lyftibúnaðinn við staflarann. Lyftibúnaðurinn færir rörstaflann niður til að geta tekið á móti næsta lagi frá staflanum. Eftir að stöflun er lokið er pípupakkningunni sleppt niður á flutningsfæribandið.
- Flutningsfæribandið flytur pípapakkann frá lyftibúnaðinum yfir á bindi- og fleyti-tæmingareininguna.
- Pípum er pakkað í höndunum af rekstraraðilum sem nota handheldar pneumatic hlífðarvélar. Fleytiþurrkarinn hallar pakkningunni eftir bindingu til að leyfa fleyti að sleppa úr pípunum.
- Þegar túpupakkinn er búinn byrjar pökkunarvélin að setja saman nýjan pakka úr nýjum lögum af túpum.
Tæknilýsing:
|
Stöflun og pökkunarhraði |
allt að 40 m/mín fyrir allar rörstærðir |
|
Driftæki til að hreyfa rör |
rafmótor AC 7,5 kW |
|
Drif keðjufæribands |
rafmótor AC 7,5 kW |
|
Drif með þrýstibúnaði |
Vökvahólkur Ø110x63 |
|
Drif fyrir staflatæki |
rafmótor AC 11 kW |
maq per Qat: 200 × 10 bein pípumyndandi valsverkslína, Kína 200 × 10 bein pípumyndandi valsverkslína framleiðendur, birgjar, verksmiðju
Þér gæti einnig líkað


